大型塑料模具首件制作确认要点全解析
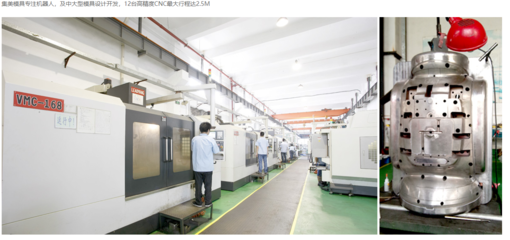
大型塑料模具的首件制作是模具开发过程中的关键节点,它不仅验证模具设计和制造的质量,还直接影响到后续批量生产的稳定性和效率。首件制作需要系统性地确认多方面内容,确保模具状态、工艺参数、产品品质均达到要求。以下是大型塑料模具首件制作需重点确认的要素:
- 模具基本状态确认
- 模具外观与结构:检查模具各部件是否安装到位,紧固件是否锁紧,分型面、滑块、斜顶等运动机构动作是否顺畅,有无干涉或卡滞。
- 水路与气路:确认冷却水路、气路连接正确,无泄漏,流量和压力符合设计要求。
- 顶出系统:顶针、顶板、顶管等顶出机构动作平稳,顶出行程足够,复位可靠。
- 热流道系统(如有):检查热流道各温区加热是否正常,热电偶信号准确,针阀动作灵活,无漏料。
- 模具表面处理:型腔、型芯表面清洁,无油污、锈迹,抛光/纹理状态符合样板要求。
- 成型工艺参数确认
- 温度参数:料筒各段温度、热流道温度、模具温度(动模、定模)设定是否正确,实际值波动是否在允许范围内。
- 压力与速度:注射压力、保压压力、背压、注射速度、保压时间等参数需根据试模情况调整,确保填充完整、无飞边、无缩痕。
- 冷却时间:确认冷却时间设定是否合理,保证产品充分冷却定型,避免顶出变形。
- 锁模力:根据产品投影面积和材料特性设置合适的锁模力,防止胀模和飞边。
- 产品外观与尺寸确认
- 外观质量:检查产品有无缺胶、飞边、烧焦、银纹、气痕、熔接痕、流痕、顶白、拉伤等缺陷,表面光洁度及纹理是否与标准样板一致。
- 尺寸公差:对首件进行全尺寸测量(或关键尺寸测量),确认符合图纸要求;重点关注装配尺寸、配合尺寸。
- 变形与翘曲:检查产品平整度、翘曲量是否在公差范围内,必要时优化冷却和保压。
- 产品功能与装配确认
- 功能测试:如产品有密封、耐压、耐冲击等功能要求,需进行相应的功能测试。
- 装配验证:将首件与相关零部件进行试装配,确认装配顺畅,无干涉,间隙均匀。
- 模具动作与寿命初步验证
- 反复动作测试:进行多次开合模、顶出、滑块动作,观察模具动作稳定性,有无异常磨损或松动。
- 排气效果:检查排气槽是否通畅,产品有无因排气不良导致的烧焦或填充不足。
- 成型稳定性初步评估
- 连续试模:至少连续生产一定数量(如10-20模)的首件样品,观察产品品质的稳定性,工艺参数是否需微调。
- 工艺窗口验证:记录成型参数,初步评估工艺窗口的宽窄,为后续量产参数制定提供依据。
- 问题记录与整改
- 缺陷清单:详细记录首件制作过程中发现的所有模具问题、产品缺陷及工艺异常,形成清单。
- 整改方案:与模具制造部门、工艺部门一起分析原因,制定整改措施,明确责任人和完成时间。
大型塑料模具首件确认是一个多维度、跨部门协作的过程,涉及模具状态、工艺参数、产品品质及装配功能等。只有系统全面地确认每一项内容,才能确保模具顺利进入小批量试产和量产阶段。建议企业制定标准化的《首件确认清单》,逐项跟踪落实,为模具的高质量交付和稳定生产奠定基础。
最新产品
【供应专业生产销售铝型材挤压模具zl----010图片】供应专业生产销售
供应电缆防水接头模具 尼龙扎带模具 钢钉线卡模具 膨胀管模具
排水检查井钢模具 工厂 水泥井钢模具 检查井模具
宇华模具珠孔扎带模具
样品区 工厂直供 模具工厂 模具开发 模具设计加工 产品注塑 欢迎订购-东莞市思源箱包提供样品区 工厂直供 模具工厂 模具开发 模具设计加工 产品注塑 欢迎订购的相关介绍、产品、服务、图片、价格东莞市思源箱包、扣具、手袋配件、箱包配件、脚轮、五金、狗扣、按扣、塑胶产品、购物袋、宠物带、吊带,吊牌、塑胶扣具、箱包插口、绳扣
深圳锌合金压铸厂
【龙岗】塑料模具厂家行车记录仪制造_东莞昱卓 10年专注图片|【龙岗】塑料模具厂家行车记录仪制造_东莞昱卓 10年专注产品图片由广东昱卓塑胶制品公司生产提供-
【本厂可来图来样订做各种注塑模具,质量可靠,信誉第一】价格,厂家,图片,通讯产品加工,嵊州市永鑫模具厂-
【定制各种塑料模具 模具 注塑模具 模具厂 精密模具 塑料模具开模】价格,厂家,图片,塑料模,义乌市甬豪模具店-
聚晶拉丝模具和硬质合金拉丝模具的性能对比