注塑成型管件模具制造工厂竞争力分析——以钱眼产品模具为例
引言
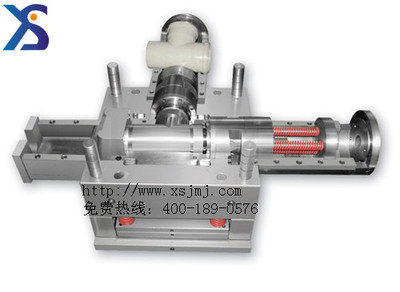
在塑料管件广泛应用于建筑给排水、燃气输送、工业管道系统的今天,注塑成型管件模具的制造水平直接决定了管件的尺寸精度、密封性能与生产效率。钱眼产品模具作为管件模具领域具有代表性的产品类型,对其制造工厂的生产体系进行分析,有助于理解行业技术要点与发展趋势。
一、管件模具制造工厂的核心能力构成
一家成熟的注塑成型管件模具制造工厂,通常需要具备以下核心能力:
1. 模具设计与模流分析能力
管件模具多为多腔、复杂抽芯结构,设计阶段需借助模流分析软件对填充、保压、冷却过程进行仿真,提前识别熔接痕位置、气穴分布与收缩变形风险。对于钱眼产品这类带有特殊孔位结构的管件,浇口位置与流道平衡设计尤为关键。
2. 精密加工与检测体系
模具型腔、型芯的加工精度通常在0.01mm级别,依赖CNC加工中心、慢走丝线切割、电火花成型机等设备。三坐标测量仪与影像测量仪的应用,确保关键尺寸与几何公差满足图纸要求,为后续稳定注塑奠定基础。
3. 试模与工艺验证能力
工厂需配备与量产机型匹配的注塑机进行试模,通过调整注射速度、保压压力、模温等参数,验证模具的成型窗口,并输出试模报告与工艺参数卡,降低量产风险。
二、钱眼产品模具的技术特点
钱眼产品模具因其管件结构特点,在模具设计上呈现出若干专门要求:
- 多向抽芯机构:管件交叉孔位需要滑块或斜顶机构实现脱模,机构动作顺序与复位可靠性直接影响模具寿命。
- 冷却系统优化:管件壁厚不均区域易产生收缩差异,随形冷却水路或隔水片设计可缩短成型周期并减少变形。
- 材料与热处理选择:型腔材料常选用预硬钢或淬火钢,配合表面氮化处理,以应对长期生产中的磨损与腐蚀。
- 排气设计:封闭环形流道易困气,分型面与镶件配合处的排气槽设计需精细控制。
三、工厂生产组织与质量控制要点
在批量生产管件模具的工厂中,标准化与柔性化的平衡是管理重点:
- 项目制管理:每套模具从设计评审、加工排程到试模交付实行项目经理负责制,关键节点设置评审与签核。
- 工序标准化:建立加工参数库与工艺卡片,减少对个人经验的依赖,保障多套模具质量一致性。
- 供应商协同:模架、热流道、标准件等外购件建立合格供应商名录,进厂检验与追溯记录完整。
- 售后与模具维护:提供模具保养规范与备件清单,协助客户建立模具寿命管理台账。
四、行业趋势与工厂升级方向
随着管件产品向薄壁化、高精度化发展,模具制造工厂面临新的升级要求:
- 数字化制造:MES系统追踪模具零件加工进度,设计数据与加工设备直连,缩短交付周期。
- 自动化注塑配套:模具设计阶段即考虑机械手取件、模内切浇口等自动化方案。
- 增材制造应用:3D打印随形冷却镶件在复杂管件模具中的试点应用,改善冷却效率。
- 全生命周期服务:从单一模具交付向“模具+工艺+维护”一体化服务延伸。
##
钱眼产品模具的制造,折射出注塑管件模具工厂在精密加工、结构设计与工艺验证方面的综合实力。面对市场对管件品质与成本的双重要求,工厂唯有持续强化设计与制造的一致性能力、完善质量追溯体系,并在数字化与自动化方向稳步投入,才能在竞争中保持优势,为客户提供稳定可靠的模具解决方案。
最新产品
【供应专业生产销售铝型材挤压模具zl----010图片】供应专业生产销售
供应电缆防水接头模具 尼龙扎带模具 钢钉线卡模具 膨胀管模具
排水检查井钢模具 工厂 水泥井钢模具 检查井模具
宇华模具珠孔扎带模具
样品区 工厂直供 模具工厂 模具开发 模具设计加工 产品注塑 欢迎订购-东莞市思源箱包提供样品区 工厂直供 模具工厂 模具开发 模具设计加工 产品注塑 欢迎订购的相关介绍、产品、服务、图片、价格东莞市思源箱包、扣具、手袋配件、箱包配件、脚轮、五金、狗扣、按扣、塑胶产品、购物袋、宠物带、吊带,吊牌、塑胶扣具、箱包插口、绳扣
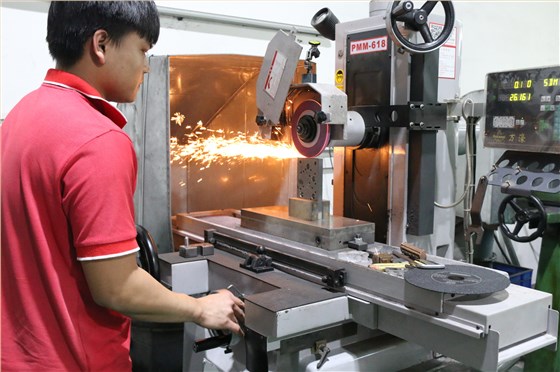
深圳锌合金压铸厂
【龙岗】塑料模具厂家行车记录仪制造_东莞昱卓 10年专注图片|【龙岗】塑料模具厂家行车记录仪制造_东莞昱卓 10年专注产品图片由广东昱卓塑胶制品公司生产提供-
【本厂可来图来样订做各种注塑模具,质量可靠,信誉第一】价格,厂家,图片,通讯产品加工,嵊州市永鑫模具厂-
【定制各种塑料模具 模具 注塑模具 模具厂 精密模具 塑料模具开模】价格,厂家,图片,塑料模,义乌市甬豪模具店-
聚晶拉丝模具和硬质合金拉丝模具的性能对比